ТОП линий для производства силиконовых форм для бизнеса
Выбор оборудования для производства силиконовых форм зависит не только от бюджета. Важен тип силикона, размеры изделий, рекомендуемый объем заказов и требования к точности. Линия производства силиконовых форм может включать в себя дозаторы, миксеры, вакуумные камеры, формы для заливки и оборудование для отверждения. В небольшом цехе часть операций иногда выполняется на отдельных станциях. Это требует начальных затрат, но требует большего ручного труда.
В обзоре рассмотрены популярные варианты направлений для бизнеса: от компактных комплектов для мелкосерийного производства до автоматизированных решений для стабильного выпуска крупных партий. При рассмотрении стоит следить за точностью дозирования, вместимостью смесителя, удобством очистки и доступностью запчастей. Например, остатки материала на стенках ёмкости могут представлять собой порции, слабое вакуумирование — остаются пузырьки в форме. Такие детали уже готовы к изготовлению.
Цифры в каталогах не всегда отражают реальную производительность. Уточните, для какого результата провести испытания, спросите демонстрацию и проверьте загрузки после подтверждения. Это разумная проверка. Универсального решения нет: комплектация подвесной конструкции зависит от ассортимента, условий помещения и навыков операторов. Иногда лучше начать с менее тщательной линии, а затем увеличить ее. Но подход такой тоже требует расчёта. Сравнение ниже поможет оценить возможности оборудования и понять, какие вопросы задаются поставщику при покупке.
Что такое линия для производства силиконовых форм и как она устроена
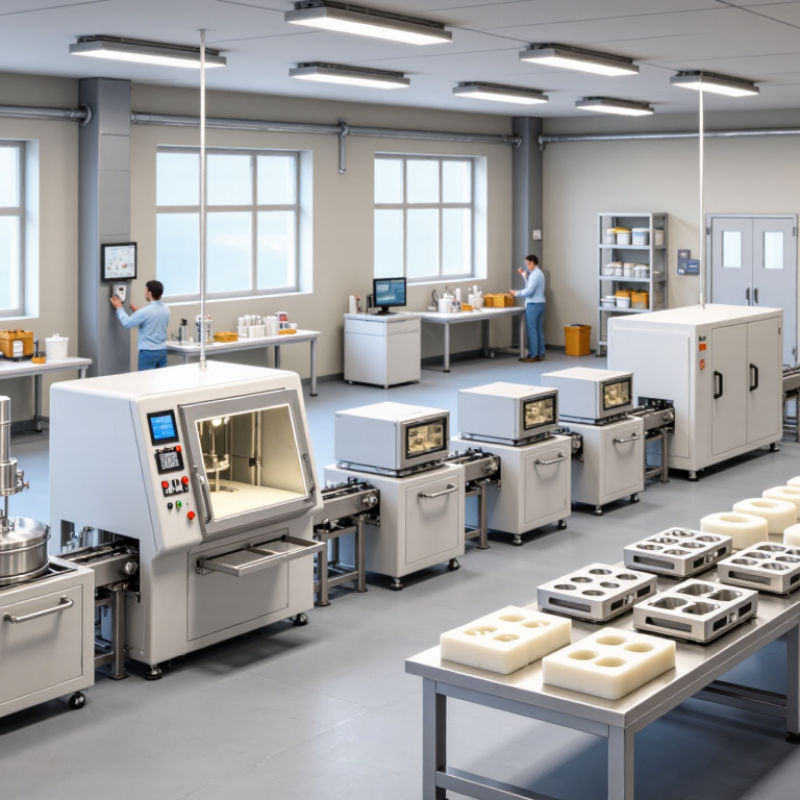
Линия для производства силиконовых форм — это не один станок, а последовательность операций: приготовление смеси, удаление воздуха, заливка и отверждение. Ее состав зависит от размеров изделия и требуемой точности. Для небольших форм часто достаточно дозатора, смесей, вакуумной камеры и стеллажей для выдержки. Это важно.
В смесителях соединяют компоненты силикона в заданных пропорциях. Затем смесь помещают под вакуум: пузырьки поднимаются на поверхность и лопаются. Если пропустить этот этап или сократить его, в готовой форме могут остаться поры. После заливки материалов подтверждаются в оснастке на условиях, указанных поставщиком. Нагрев значения не всегда, поэтому режим нельзя выбрать наугад.
Рабочая зона должна быть чистой и хорошо организованной: рядом с дозатором хранится подготовленная оснастка, а тару с компонентами закрывают от пыли и влаги. Полезно контролировать дозу и записывать время перемешивания каждой порции. Но есть нюанс. Даже подходящее оборудование не допускает ошибок в конструкциях мастер-моделей или подключаемого сырьё. Настройка часто занимает больше времени, чем ожидание; Это стоит учитывать при расчете производства и затрат.
Какие виды оборудования используются для изготовления форм
Набор оборудования для изготовления силиконовых форм зависит от размера изделия и объема заказа. Небольшой мастерской часто хватает точных весов, миксера с регулируемой скоростью и вакуумной камеры. Весы соблюдают пропорции компонентов. Миксер восстанавливает их без присутствия полос. Затем вакуум удалил пузырьки, которые в противном случае остались на поверхности готовой формы.
Нужна и оснастка для заливки: рабочий стол, опалубка, крепления и мастер-модель. Ее можно изготовить на 3D-принтере или обработать на станке с ЧПУ. Выбор зависит от требуемой точности и фактов. Например, мелкий рельеф на моделях проявится и на силиконе. После заливки материала можно поставить сушильный шкаф с контролем температуры; Режим следует подбирать по инструкции к конкретному составу. Перегрев не нарушит процесс.
При серийном выпуске используются дозирующие установки и смесительные системы: они сокращают ручные операции и обеспечивают повторяемость. Но автоматизация не исправляет плохо подготовленную модель. Это легко упустить. Перед закупкой оборудования стоит проверить, просто почистить ёмкости и изменить настройки между партиями. Именно здесь расчёты порой оказываются слишком оптимистичными.
Лучшие производственные линии для изготовления силиконовых форм: оборудование, используемое для изготовления форм.
| Тип производственной линии | Основное оборудование | Производственный процесс | Подходит для | Ключевые факторы отбора |
|---|---|---|---|---|
| Ручная линия пакетной обработки | Прецизионные весы, емкости для смешивания, шпатели или низкоскоростные миксеры, вакуумная камера, верстак и зона отверждения. | Операторы взвешивают и смешивают силиконовые компоненты, удаляют захваченный воздух под вакуумом, заливают смесь вокруг подготовленной матрицы, отверждают и извлекают из формы. | Изготовление прототипов, пресс-форм на заказ, мелкосерийное производство и мастерские с широким спектром конструкций пресс-форм. | Размер партии, точность взвешивания, размеры вакуумной камеры, квалификация оператора, а также инструкции производителя силикона по смешиванию и отверждению. |
| Вакуумная линия периодического действия | Вакуумный смеситель или отдельный смеситель и вакуумная камера, вакуумный насос, литейный стол и печь для отверждения с регулируемой температурой. | Силикон смешивается и дегазируется перед заливкой. При наличии соответствующей рецептуры силикона может использоваться контролируемое отверждение. | Детальные формы, в которых необходимо свести к минимуму видимые пузырьки или дефекты поверхности. | Вместимость камеры, достижимый уровень вакуума, совместимость контейнеров и уплотнений, вентиляция и время жизни смеси. |
| Полуавтоматическая линия учета | Двухкомпонентный дозирующий блок, статический или динамический смеситель, литейное приспособление, дополнительное вакуумное оборудование и печь для отверждения. | Устройство дозирует силиконовые компоненты в заданном соотношении и подает повторяемое количество в подготовленные формовочные коробки. | Производство небольших и средних партий с использованием повторяющихся конструкций пресс-форм и постоянными требованиями к материалам. | Требуемое соотношение смешивания, скорость потока, вязкость материала, точность дозирования, метод очистки и время переналадки. |
| Автоматизированная линия дозирования | Поставка сыпучих материалов, автоматизированная система дозирования и смешивания, программируемый дозатор, приспособления или конвейеры, а также оборудование для контролируемого отверждения. | Подготовка и дозирование материалов автоматизированы; операторы загружают заготовки или приспособления, контролируют процесс и проводят проверки качества. | Повторяющиеся производственные заказы со стабильными техническими характеристиками и предсказуемым спросом. | Конструкция системы подачи материала, контроль рецептуры, функции безопасности, доступ для технического обслуживания, обращение с приспособлениями и интеграция с этапами отверждения и контроля качества. |
| Многогнездная производственная линия | Многопозиционные приспособления, дозирующее и раздающее оборудование, держатели для мастер-моделей, стеллажи или печи для отверждения, а также инструменты для извлечения изделий из форм. | В течение одного производственного цикла заполняется несколько полостей формы при условии равномерного заполнения и постоянных условий отверждения. | Повторные заказы на пресс-формы аналогичного или похожего дизайна | Расположение оснастки, равномерность заполнения полости, выравнивание мастер-модели, время работы с материалом и легкость извлечения изделия из формы. |
| Станция подготовки мастер-формы и формовочного ящика | Инструменты для очистки, шаблоны для изготовления моделей, формовочные коробки, герметизирующие материалы, инструменты для нанесения разделительных составов и измерительные приборы. | Мастер-модели очищаются и устанавливаются на место; формовочный ящик собирается и герметизируется перед заливкой силикона. | Все производственные линии, особенно те, которые требуют точных размеров или повторяемого позиционирования. | Основные параметры: состояние заготовки, жесткость коробки, качество герметизации, уклон и подрез, а также совместимость разделительных составов с силиконом. |
| Станция сушки и отделки | Зона отверждения при комнатной температуре или с регулируемой температурой, инструменты для извлечения изделий из форм, инструменты для обрезки, инспекционное освещение и измерительные приборы. | Затвердевшие формы извлекаются из мастер-формы, обрезаются, проверяются и подготавливаются к упаковке или использованию. | Любая операция, требующая постоянной обработки после литья и контроля качества. | Заданные условия отверждения, правила безопасного обращения, геометрия пресс-формы, качество кромок, требования к размерам и критерии контроля. |
Конфигурация оборудования зависит от типа силикона, геометрии формы, размера партии и требуемой повторяемости. Следуйте инструкциям поставщика материала относительно соотношения компонентов, времени жизни смеси, дегазации и условий отверждения.
ТОП-конфигураций линий для бизнеса разных масштабов
Для небольшой мастерской подойдет компактная линия: весы, миксеры с регулировкой скорости, вакуумная камера и сушильный шкаф с контролем температуры. Оператор вручную дозирует силикон и заливает его в подготовленные формы. Такой вариант занимает мало места и помогает проверить спрос без крупных вложений. Но скорость выпуска зависит от навыков сотрудника. Это важно.
Предприятию среднего масштаба можно добавить дозирующую установку и несколько рабочих постов. Пока одна партия проходит дегазацию, на другом столе можно готовить мастер-модели и опалубку. Для стабильного качества термометра, точных весов и журнальных параметров каждой заливки. Небольшие отклонения в пропорциях уже после отверждения. Иногда это дорого обходится.
Крупная линия обычно включает дозирование, перемешивание, вакуумную обработку, заливку и выдержку. Конфигурацию можно выбрать по размерам изделия, типу силикона и примерному объему заказа. Автоматизация возникновения ручных ошибок, но не отменяет проверки образцов. На бумаге такая схема выглядит аккуратно. В первом цехе расчета площади иногда приходится пересматривать: тележкам, сырью и готовым формам необходимого свободного места.
Как производительность, точность и стоимость оборудования
При выборе линии для производства силиконовых форм ориентируйтесь не только на заявленную производительность . Важно, какую продукцию оборудование выпускает за смену в стабильном качестве. Уточните время нагрева и охлаждения, объем дозирования и допустимые размеры формы. Если партия небольшая, мощная линия может простаивать и учитывать расходы.
Точность дозирования влияет на заполнение мелких партий и повторяемость изделий. Попросите показать тестовую заливку: проверьте форму края, пузырьков и освещения материала. Обратите внимание на пониженную температуру и используйте камеру для очистки смесей. Небольшие отклонения тоже имеют значение.
Сопоставьте полную стоимость , а не только цену станка. В расчёт входят монтаж, оснастка, обслуживание и обучение операторов. Дешёвое оборудование иногда требует большей ручной настройки; Дорогая автоматизация не всегда продается. Мы часто слишком верим цифрам из каталога. Лучше проверьте их с тестом на всех материалах и с реальной формой производства.
Как выбрать, смонтировать и запустить производственную линию
Не учитывайте производительность в каталоге, по типу продукции, размеру формы и ожидаемому браку. Для твердых предметов часто достаточно дозатора, вакуумной камеры, сушильного шкафа и рабочего стола для заливки. Для серийного выпуска используются смесители с лучшим дозированием, автоматическая подача и оборудование для отверждения. Рынок кремния, по оценке Grand View Research, в отчете Анализ размера, доли и тенденций рынка кремния на 2023–2030 гг. может вырасти примерно на 6,7% ежегодно в 2023–2030 гг. Это прогноз всего рынка, и мы не беспокоимся о конкретных формах. Важно помнить об этом.
При монтаже проверьте электропитание, вентиляцию, доступ к вакуумному насосу и место для безопасной загрузки сырья. Оставьте проход для тележки: тесный цех быстро усложняет обслуживание. Запустите пробную партию. Зафиксируйте температуру, время перемешивания, вакуумирования и цикла отверждения, затем измерьте продукт и проверьте поверхность на наличие пузырьков. Сравнительный расходный материал с расчётом. Расхождения неизбежны. Они часто допускают ошибки при дозировании или приготовлении смеси, но не всегда: на результат влияют влажность и температура помещения. Для каждой смены ведите журнал параметров; такой простой контроль помогает повторять удачные режимы и разбирать брак без догадок.
Get in touch with us,
We will contact you shortly!
What is the difference between Unline(Non-Epoxy Coated) or Lining(Epoxy Coated) Metal Drum?

Unline drums with internally bare metal surface is more susceptible to corrosion and rust while Lining drums are internally coated with Phenolic Epoxy Coating to provide a non-reactive barrier between the drum surface and your product, less risk of contamination. Note: Our Unline drums are coated with an anti-rust agent after washing to reduce risk of rust.
What are Unline(Non-Epoxy Coated) and Lining(Epoxy Coated) drums compatible with?

In Singapore, Recon Unline Drums are usually more costly than Recon Lining Drums. Hence, we recommend Recon Unline Drums to fill aromatics like Thinner, Xylene, Toulene& other solvents like Hexane, BA, CA, EA, MC, White spirit, etc.
We recommend the lower-priced Recon Lining Drums to fill hydrocarbons like IPA, Methanol, Ethanoland oil-based products like diesel, petrol, lubricants, engine, hydraulic, base, transmission fluid, additives, waste oil, etc.;
What is the difference between Grade A and Grade B Metal Drum ?

Grading of used drums are usually based on physical conditions like rustiness, deformities and residual contents. Grade A drums are totally free from internal rust, serious dents and are easy to clean. Grade B drums have different degrees of rust internally and aesthetically inferior compared to Grade A drums.
What content is suitable to fill in a Recon Grade A or Grade B Drum?

Recon Grade A drum is suitable to fill more costly virgin grade products while Recon Grade B drum is more suitable for recycled or waste products.
What is the difference between Open Top and Close Top Drums and their usage?

Closed top drums are for water and other liquid products. Open Top drums can be used for liquid too but are primarily for more viscous products. The Open Top (or open head with a lid) allows you to get in and out of the drum with your product easier.
What type of content are Metal or Plastic Drums suitable for?

Metal drums offer additional protection when dealing with potentially flammable substances. They provide superior fire resistance, impact protection, and longevity for storing class 1, 2, and 3 volatile chemicals.
Plastic HDPE Drums are suitable for corrosive chemicals like acids, alkaline and also water-based products.
Will there be any contamination in the reconditioned metal, plastic drums or IBC tanks?

All our reconditioned containers (metal/plastic drums, carboys, IBC tanks) are washed thoroughly with specially formulated cleaning agent, rinsed with clean water, dried, and tested for possible leakages during the recondition process. Stringent quality inspection is being conducted 100% on every reconditioned product before they are qualified for sale & delivery.
What is the drum gauge(thickness) and weight for reconditioned metal drums?

Reconditioned metal drums gauge can be 0.9mm to 1.0mm all round. Their weight can vary from 16 to 18kg.
Do you sell New Packaging Products too?

Yes, we are also a distributor for new pallets, metal drums, plastic drums, carboys, IBCs and stainless-steel tanks.
What additional services do you provide apart from selling reconditioned and new containers.?

We are an NEA licensed toxic industrial waste collector, who can collect and dispose of used toxic waste containers in Singapore.
Do you offer labelling and silkscreen on the containers ?

We can provide labelling and silk-screening on the containers.
Are you able to ship overseas ?

Yes, we can arrange export our products to any country in the world.
Leading the Way
to Carbon Neutrality